- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Milyen kritikus szerepet játszanak a diák az összetett penészmozgásban?
Egy összetett fröccsöntő szerszámon belül egyetlen szán mozgása határozhatja meg, hogy az alkatrész hibátlanul készül-e vagy selejtezésre kerül. Tekintsünk egy öntött autóipari csatlakozót oldalsó alávágással. A fő mag és üreg nem tud egyszerűen kinyílni és bezárni az alkatrész kioldásához; az alámetszés beszorulna. A csúszó mechanizmusnak oldalirányban kell mozognia, visszahúzva az oldalmagot, mielőtt az alkatrészt kilökődik. Ha a csúszda túl korán elmozdul, az alkatrész eltorzul. Ha túl későn mozdul el, az alkatrész megreped. Ha megköt, a penész megsérül. Ez a csúszdák kritikus szerepe az összetett formamozgásban. Ezek azok az alkatrészek, amelyek lehetővé teszik olyan geometriák formázását, amelyek egyébként lehetetlenek lennének: alámetszések, belső menetek, oldalsó furatok és összetett kontúrok. A csúszda nem egyszerű acéldarab; ez egy precíziós mechanizmus, amelynek megbízhatóan kell működnie több százezer cikluson keresztül. A csúszdák és a hozzájuk tartozó alkatrészek tervezése, anyagai és gyártási pontossága meghatározza a forma sikerét.
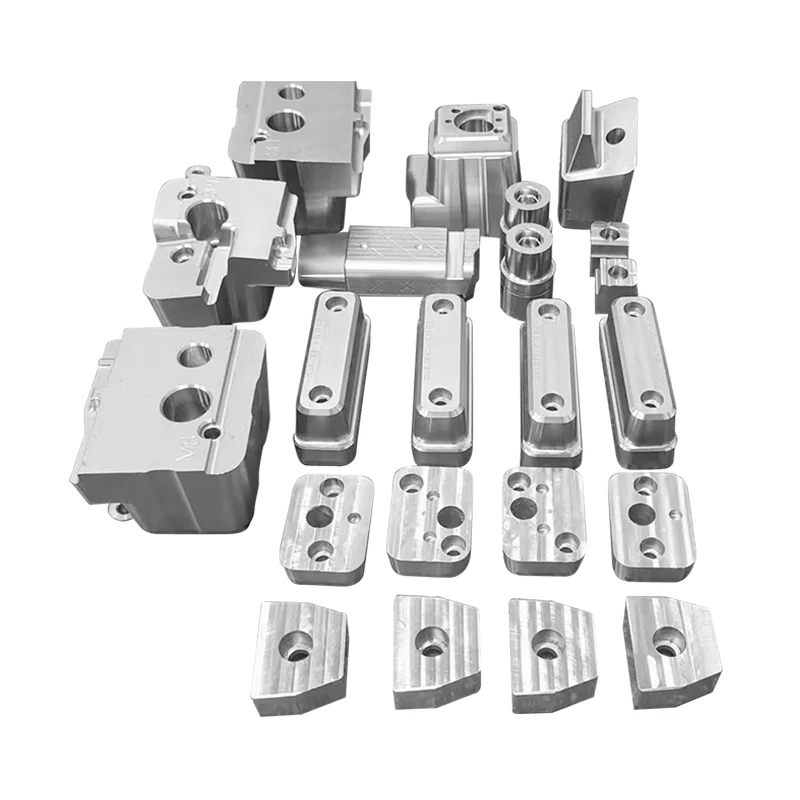
A csúszdák jelentőségét az összetett formamozgásban nem lehet túlbecsülni. Ezek azok az alkatrészek, amelyek egy egyszerű nyitható és zárható formát olyan kifinomult gyártási rendszerré alakítanak, amely képes bonyolult alkatrészek előállítására. Ellen kell állniuk a fröccsöntéssel járó nagy nyomásoknak, a folyamat hőciklusának és az ismételt működtetés mechanikai kopásának. Pontosan időzíteni kell őket a forma nyitásával és zárásával. És ezeket mikronban mért tűréshatárokra kell gyártani. Ez a cikk megvizsgálja a csúszdák kritikus szerepét az összetett formamozgásban. Kitérünk a különböző típusú csúszdákra, a megbízható működést biztosító tervezési elvekre, az élettartamukat meghatározó anyagokra és gyártási folyamatokra, valamint a pontosságot biztosító minőségellenőrzési intézkedésekre. Részletes specifikációkat is adunk a mieinkhezPrecíz formaelemek és betéteküzemünkből a Moldburger Mold Industry Co., Ltd.-nél.
Tartalomjegyzék
- 1. Mi az a formacsúszda és miért szükséges?
- 2. Milyen különböző típusú csúszdákat használnak az összetett formákban?
- 3. Hogyan aktiválható és időzíthető a csúszda mozgása?
- 4. Milyen anyagok és kezelések biztosítják a csúszda tartósságát?
- 5. Milyen tervezési elvek akadályozzák meg a csúszást?
- 6. Milyen specifikációk határozzák meg a kiváló minőségű formaszánokat és betéteket?
- 7. Gyakran Ismételt Kérdések (GYIK)
- 8. Következtetés
1. Mi az a formacsúszda és miért szükséges?
A formacsúszda olyan mechanizmus, amely a formaüreg vagy a mag egy részét oldalirányban, a forma fő nyitási és zárási irányára merőlegesen mozgatja. A csúszda célja olyan elemek kialakítása, amelyek megakadályozzák az alkatrész kilökődését, ha a forma egyszerűen kinyílik a fő tengely mentén. Ezeket a jellemzőket alávágásoknak nevezzük. Az alámetszés lehet oldalsó furat, bemélyedés, menet vagy bármilyen geometria, amely nincs összhangban a forma nyílásának irányával. Csúszda nélkül ezek a jellemzők beszorulnának, és az alkatrészt nem lehetne eltávolítani anélkül, hogy megsérülne. A szán elmozdul az útból az alkatrész kilökődése előtt, lehetővé téve az alkatrész tiszta eltávolítását. Az alábbi táblázat összefoglalja a diát igénylő szolgáltatások típusait.
| Funkció típusa | Leírás | Csúsztatás szükséges |
| Oldalsó lyuk | A forma nyitási irányára merőleges lyuk | A magcsap oldalirányú visszahúzása |
| Külső alávágás | Bemélyedés vagy kiemelkedés az alkatrész oldalán | Egy üregblokk oldalirányú mozgása |
| Belső alávágás | Bemélyedés vagy kiemelkedés az alkatrész belsejében | Magblokk oldalirányú mozgása |
| Szál | Belső vagy külső menetek | Kicsavarozás vagy oldalirányú visszahúzás |
| Komplex kontúr | Egyszerű egyenes húzással nem formázható geometria | Többtengelyes mozgás |
atMoldburger Mold Industry Co., Ltd., gyárunk precíz formaelemek és betétek tervezésére és gyártására specializálódott, beleértve a csúszdákat is. Nagy tapasztalattal rendelkezünk az autóiparban, az orvostudományban és a fogyasztói elektronikai iparban használt összetett formák csúszdáinak gyártásában. Mérnöki csapatunk szorosan együttműködik a formatervezőkkel annak érdekében, hogy a csúszómechanizmust az adott alkatrészgeometriára és a gyártási követelményekre optimalizálják.
2. Milyen különböző típusú csúszdákat használnak az összetett formákban?
Az összetett formákban többféle csúszdatípust használnak, amelyek mindegyike különböző alkalmazásokhoz és alkatrészgeometriákhoz alkalmas. A legelterjedtebb típusok a bütykös csúszka, a hidraulikus csúszka, a szögcsapos csúszka és a mechanikus csúszka. A bütyökcsap csúszó a leggyakoribb típus. Az öntőforma alapjába szerelt bütykös csapot használ a csúszda működtetéséhez, amikor a forma kinyílik. A bütykös csap oldalirányban tolja a csúszkát, amikor a formalemezek szétválnak. A hidraulikus szán hidraulikus hengerrel mozgatja a szánt a formanyílástól függetlenül. Ez bonyolultabb időzítést és nagyobb erőt tesz lehetővé. A sarokcsapos csúszka egy szögben elhelyezett csap segítségével mozgatja a szánt, amikor a forma kinyílik, hasonlóan a bütykös csapcsúszkához, de eltérő geometriával. A mechanikus szán egy rudazatot vagy fogasléces fogasléces mechanizmust használ a szán mozgatásához. Az alábbi táblázat összehasonlítja ezeket a diatípusokat.
| Dia típusa | Működtetési mód | Tipikus stroke | Erőképesség | Tipikus alkalmazás |
| Cam Pin Slide | Bütücsap a formaalapban | 10-50 mm | Mérsékelt | Kis és közepes alávágások |
| Hidraulikus csúszó | Hidraulikus henger | 20-200 mm | Magas | Nagy alávágások, összetett időzítés |
| Szögcsap csúszda | Szögletes csap a forma alapjában | 10-40 mm | Mérsékelt | Normál alávágások |
| Mechanikus csúszda | Összekötő vagy fogasléces fogasléc | 5-100 mm | Változó | Speciális alkalmazások |
Üzemünkben minden típusú csúszdát és a hozzájuk tartozó alkatrészeket gyártunk, beleértve a csúszóblokkokat, csúszósíneket, bütykös csapokat és kopólemezeket. Kiváló minőségű anyagokat és precíziós megmunkálást használunk, hogy biztosítsuk csúszdáink zavartalan és megbízható működését. Mérnöki csapatunk tud ajánlani az adott alkalmazáshoz megfelelő csúszdatípust.
3. Hogyan aktiválható és időzíthető a csúszda mozgása?
A csúszó mozgásának működtetése és időzítése kritikus fontosságú egy összetett forma sikeréhez. A szánnak a megfelelő időben kell mozognia a formázási ciklusban: miután az alkatrész kellőképpen lehűlt ahhoz, hogy ellenálljon a deformációnak, de mielőtt az alkatrészt kilökdösik. Ha a szán túl korán elmozdul, az alkatrész eltorzulhat vagy megsérülhet. Ha túl későn mozdul el, az alkatrész megrepedhet, vagy a szán megsérülhet. Az időzítést a bütykös csap geometriája vagy a hidraulikus rendszer programozása szabályozza. A bütyköscsap-csúszda esetében a bütykös csap hossza és szöge határozza meg, hogy a csúszka mikor kezd el mozogni, és milyen messzire halad. A bütykös csap tipikusan az öntőforma álló felébe van szerelve, és az öntőforma nyitásakor a csúszdához kapcsolódik. A csúszka oldalirányban mozog, ahogy a bütykös csap megnyomja. Az alábbi táblázat összefoglalja a csúszdamozgatás időzítési szempontjait.
| Időzítési tényező | Leírás | Az alkatrészminőségre gyakorolt hatás |
| Bütykös eljegyzés | Meghatározza, hogy a csúszda mikor indul el | Túl korai: résztorzítás; túl késő: alkatrész megreped |
| Bütyökcsapszög | Meghatározza a csúszási löketet és a sebességet | Befolyásolja a ciklusidőt és a kopást |
| Hidraulikus időzítés | Programozható késleltetés és sebesség | Lehetővé teszi az összetett alkatrészek optimalizálását |
| Dia Vissza | A csúszdának vissza kell térnie a forma bezárása előtt | Megakadályozza a penész károsodását |
| Reteszelés | Biztonsági mechanizmus az idő előtti zárás megakadályozására | Védi a penészt és a csúszást |
A Moldburger Mold Industry Co., Ltd.-nél gyárunk fejlett CAD és szimulációs szoftvert használ a csúszda mozgásának időzítésének tervezésére és ellenőrzésére. A teljes formázási ciklust szimulálhatjuk annak érdekében, hogy a szán a megfelelő időben mozogjon, és ne legyen interferencia a forma többi alkatrészével. Precíziós gyártásunk biztosítja, hogy a bütykös csapok és csúszóblokkok pontosan a megfelelő időzítéshez szükséges méretekre készüljenek.
4. Milyen anyagok és kezelések biztosítják a csúszda tartósságát?
A csúszda tartóssága a felépítéséhez használt anyagoktól és kezelésektől függ. A szánnak ki kell bírnia a fröccsöntés okozta nagy nyomást, az ismétlődő mozgások súrlódását és a koptató műanyagolvadék kopását. A csúszdák és alkatrészeik legelterjedtebb anyagai az edzett szerszámacélok, mint például a P20, H13 és S7. Ezek az acélok a nagy szilárdság, szívósság és kopásállóság kombinációját kínálják. A csúszófelületeket gyakran bevonják vagy kezelik a súrlódás csökkentése és az élettartam meghosszabbítása érdekében. A gyakori kezelések közé tartozik a nitridálás, a krómozás és a kopásálló bevonatok, például a titán-nitrid (TiN) vagy a gyémántszerű szén (DLC) felhordása. Az alábbi táblázat összefoglalja a diákjainkban használt anyagokat és kezeléseket.
| Összetevő | Anyag | Kezelés | Haszon |
| Slide Block | P20, H13, S7 | Nitridálás | Felületi keménység, kopásállóság |
| Slide Rail | H13, S7 | Krómozás | Alacsony súrlódás, korrózióállóság |
| Cam Pin | H13, S7 | Nitridálás, TiN bevonat | Kopásállóság, hosszabb élettartam |
| Kopáslemez | Bronz, P20 | Grafit Impregnálás | Önkenő, alacsony súrlódású |
| Vezető persely | Bronz, Acél | Olajimpregnálás | Sima működés, csökkentett kopás |
Üzemünkben csak kiváló minőségű anyagokat és kezeléseket használunk a Precíz Forma Alkatrészeinkhez és Betéteinkhez. Rendelkezünk a nitridálási, krómozási és bevonatolási alkalmazások házon belüli elvégzéséhez szükséges berendezésekkel és szakértelemmel. Kínálatunkban megtalálhatók a szabványos és egyedi kopólemezek és vezetőperselyek is, amelyek megfelelnek a különböző csúszda kialakításoknak. Célunk, hogy a forma élettartama alatt megbízhatóan működő csúszdákat biztosítsunk.
5. Milyen tervezési elvek akadályozzák meg a csúszást?
A csúszószerkezet kialakításánál figyelembe kell venni a fröccsöntési folyamat erőit, mozgását és környezetét. Számos tervezési elv kritikus fontosságú a csúszda meghibásodásának megelőzésében. Az első a megfelelő útmutatás. A csúszdát precízen kell végigvezetni az útvonalán. Ezt általában vezetősínekkel és kopólemezekkel érik el. A vezetősíneknek elég merevnek kell lenniük ahhoz, hogy ellenálljanak a csúszdára ható oldalirányú erőknek, és a kopólemezeknek alacsony súrlódású felületet kell biztosítaniuk. A második alapelv a megfelelő igazítás. A csúszdának egy vonalban kell lennie a formaüreggel és a maggal. A helytelen beállítás bekötést, kopást és az alkatrész sérülését okozhatja. A harmadik alapelv az elegendő előterhelés. A csúszdát előre kell terhelni a vezetősínekre a holtjáték kiküszöbölése érdekében. Ez biztosítja, hogy a csúszda simán és pontosan mozogjon. A negyedik alapelv a szennyeződés elleni védelem. A csúszómechanizmust védeni kell a műanyag villanástól, a portól és a törmeléktől. Ezt általában tömítésekkel vagy burkolatokkal érik el. Az alábbi táblázat összefoglalja ezeket a tervezési elveket.
| Tervezési elv | Végrehajtás | Haszon |
| Megfelelő útmutatás | Vezetősínek, kopólemezek | Megakadályozza az oldalirányú mozgást, biztosítja a pontosságot |
| Megfelelő igazítás | Precíziós megmunkálás, tiplicsapok | Megakadályozza a bekötést és a kopást |
| Elegendő előtöltés | Alátétek, állítható kopólapok | Megszünteti a játékot, egyenletes mozgást biztosít |
| Szennyeződésvédelem | Tömítések, burkolatok, ablaktörlők | Megakadályozza a törmelék bejutását a mechanizmusba |
| Kenés | Zsírszerelvények, olajcsatornák | Csökkenti a súrlódást, meghosszabbítja az élettartamot |
A Moldburger Mold Industry Co., Ltd.-nél gyárunk ezeket a tervezési elveket követi csúszdáink és betéteink gyártása során. Precíziós megmunkálást alkalmazunk annak biztosítására, hogy minden alkatrész megfelelően illeszkedjen egymáshoz. Kiváló minőségű kopólemezeket és vezetősíneket használunk a sima, pontos mozgás érdekében. Ezenkívül tömítéseket és burkolatokat építünk be, hogy megvédjük a mechanizmust a szennyeződéstől. Célunk, hogy a forma élettartama alatt megbízhatóan működő csúszdákat biztosítsunk.
6. Milyen specifikációk határozzák meg a kiváló minőségű formaszánokat és betéteket?
A formaszánok és betétek főbb specifikációi közé tartozik az anyag, a keménység, a mérettűrés, a felületkezelés és a bevonat. Az alábbi táblázat összefoglalja a precíz formaalkatrészeink és -betéteink jellemző specifikációit.
| Specifikáció | Opciók | Megjegyzések |
| Anyag | P20, H13, S7, 420SS, bronz | Alkalmazás alapján választották ki |
| Keménység | 28-32 HRC (P20), 48-52 HRC (H13), 54-58 HRC (S7) | Magasabb keménység a kopásállóság érdekében |
| Dimenziótűrés | +/- 0,005 mm | Precíziós köszörülés az illeszkedésért |
| Felületi kidolgozás | Ra 0,2-0,4 µm | Sima felület az alacsony súrlódásért |
| Bevonat | Nitridálás, Króm, TiN, DLC | A kopási követelmények alapján választották ki |
| Átfutási idő | 2-4 hét | Bonyolultságtól és mennyiségtől függ |
Üzemünkben precíz formaelemeinket és betéteinket gyártjuk, hogy megfeleljenek ezeknek és még sok másnak. Testreszabhatjuk az anyagot, a keménységet és a bevonatot az Ön egyedi igényei szerint. Minőségellenőrzési rendszerünk kiterjed a méretellenőrzésre, a keménységvizsgálatra és a felületi minőség mérésére, hogy biztosítsuk, hogy minden alkatrész megfeleljen magas színvonalú követelményeinknek.
7. Gyakran Ismételt Kérdések (GYIK)
1. kérdés: Mi a különbség a csúszda és az öntőformában lévő emelő között?
Válasz: Egy szán oldalirányban, a forma nyitási irányára merőlegesen mozog, hogy alámetszések keletkezzenek az alkatrész oldalán. Az emelő ferdén mozog, általában azért, hogy alámetszéseket képezzen az alkatrész belsejében, vagy hogy segítse a kilökődést. Mindkettő olyan szerkezetek kialakítására szolgál, amelyek egyszerű egyenes húzással nem formázhatók, de különböző irányban működnek, és különböző geometriákhoz használják.
2. kérdés: Hogyan határozhatom meg a dia szükséges löketét?
Válasz: A csúszáshoz szükséges löketet az alámetszés mélysége és a biztonsági ráhagyás határozza meg. A szánnak elég messzire vissza kell húzódnia ahhoz, hogy az alkatrész kilökődése előtt teljesen megtisztuljon az alámetszés. Általános szabály, hogy a löketnek legalább 5-10 mm-rel nagyobbnak kell lennie, mint az alámetszés mélysége. A pontos löket az alkatrész geometriától és a forma kialakításától függ. Mérnöki csapatunk segít kiszámítani a szükséges löketet az adott alkalmazáshoz.
3. kérdés: Mi okozza a tárgylemez beszorulását vagy beszorulását?
Válasz: A szán több okból is beszorulhat vagy beszorulhat: elégtelen kenés, műanyaghullám vagy törmelék által okozott szennyeződés, a szán vagy a vezetősínek hibás beállítása, nem megfelelő előfeszítés vagy a vezetősínek és kopólemezek kopása. A rendszeres karbantartással, beleértve a tisztítást és a kenést, megelőzhető a legtöbb beszorulási probléma. Ha egy csúszda megtapad, a további használat előtt szét kell szerelni, meg kell vizsgálni és meg kell javítani.
4. kérdés: Milyen gyakran kell karbantartani a formacsúszdákat?
Válasz: A formalemezeket rendszeres időközönként ellenőrizni és karbantartani kell, a gyártási mennyiségtől és az öntendő anyagtól függően. Általános irányelvként a tárgylemezeket minden 10 000-50 000 ciklus után meg kell vizsgálni. Az ellenőrzésnek tartalmaznia kell a kopás ellenőrzését, az igazítás ellenőrzését és a csúszófelületek kenését. A megelőző karbantartás meghosszabbíthatja a csúszda élettartamát és megelőzheti a váratlan leállásokat.
5. kérdés: A csúszdákat utólag fel lehet szerelni egy meglévő formára?
Válasz: Bizonyos esetekben a csúszdákat utólag is fel lehet szerelni egy meglévő formába, de ez egy összetett folyamat, amely gondos tervezést igényel. Az öntőformában elegendő helynek kell lennie a csúszómechanizmus számára, és a formaalapot úgy kell módosítani, hogy az illeszkedjen a bütykös csapokhoz vagy a hidraulikus hengerekhez. Az utólagos felszerelés gyakran drágább és időigényesebb, mint a csúszda kialakítása a formába kezdettől fogva. Mérnöki csapatunk ki tudja értékelni öntőformáját, és tanácsot ad arról, hogy az utólagos felszerelés megvalósítható-e.
8. Következtetés
A csúszdák kritikus szerepet játszanak az összetett formamozgásban, mivel lehetővé teszik olyan alkatrészek előállítását alámetszéssel, oldalsó furatokkal, menetekkel és egyéb jellemzőkkel, amelyeket nem lehet egyszerű nyitó és záró formával formálni. Precíziós mechanizmusokról van szó, amelyeket a legmagasabb szabványok szerint kell megtervezni, gyártani és karbantartani. A gyártás során alkalmazott anyagok, kezelések és tervezési elvek meghatározzák megbízhatóságukat és élettartamukat. A Moldburger Mold Industry Co., Ltd.-nél gyárunk precíz formakomponensek és betétek gyártására specializálódott, beleértve a csúszdákat, csúszóblokkokat, bütykös csapokat és kopólemezeket. Rendelkezünk azzal a szakértelemmel és felszereléssel, hogy kiváló minőségű alkatrészeket állítsunk elő, amelyek megfelelnek a legigényesebb követelményeknek is. Mérnöki csapatunk szorosan együttműködik ügyfeleinkkel annak érdekében, hogy minden alkatrész az adott alkalmazási területre optimalizálva legyen.
Akár új öntőformát tervez, akár egy meglévőt karbantart, kérjük, vegye fel velünk a kapcsolatot, hogy megbeszéljük igényeit. Mintákat, műszaki adatokat, tervezési segítséget tudunk adni. A minőség és a vevői elégedettség iránti elkötelezettségünk megbízható partnerré tett bennünket a szerszámkészítők és -formázók számára világszerte.
Lépjen kapcsolatba a Moldburger Mold Industry Co., Ltd.-vel még mahogy megvitassák a precíz formakomponensekkel és betétekkel kapcsolatos követelményeit, és felfedezzék, hogyan javíthatják csúszdáink összetett formája teljesítményét és megbízhatóságát.