- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Miért olyan létfontosságú a méretpontosság a formabetéteknél?
Az öntött autóipari csatlakozót a végső ellenőrzés során elutasítják, mert a tűlyukak 0,08 mm-rel vannak a középponttól távol. Az ügyfél szerelősora nem tudja behelyezni a csapokat, és a teljes 20 000 alkatrészből álló tételt selejtezzük. A kiváltó ok a csaplyukakat képező formabetétre vezethető vissza. A betét a megadott ±0,01 mm helyett ±0,05 mm tűréssel lett megmunkálva. Önmagában az eltérés kicsi – kisebb, mint egy emberi hajszál vastagsága. De egy öntőformában a tűréshatárok felhalmozódnak. A betét egy zsebben helyezkedik el, a zseb egy tányérlá van megmunkálva, és a lemez egy vonalban van más lemezekkel. Minden komponens eltérése hozzáadódik a következőhöz, és a kumulatív hiba az utolsó részben jelenik meg. Éppen ezért a formabetéteknél nem kozmetikai követelmény a méretpontosság. Ez az alkatrészminőség, az öntőforma megbízhatósága és a gyártási gazdaságosság alapja.
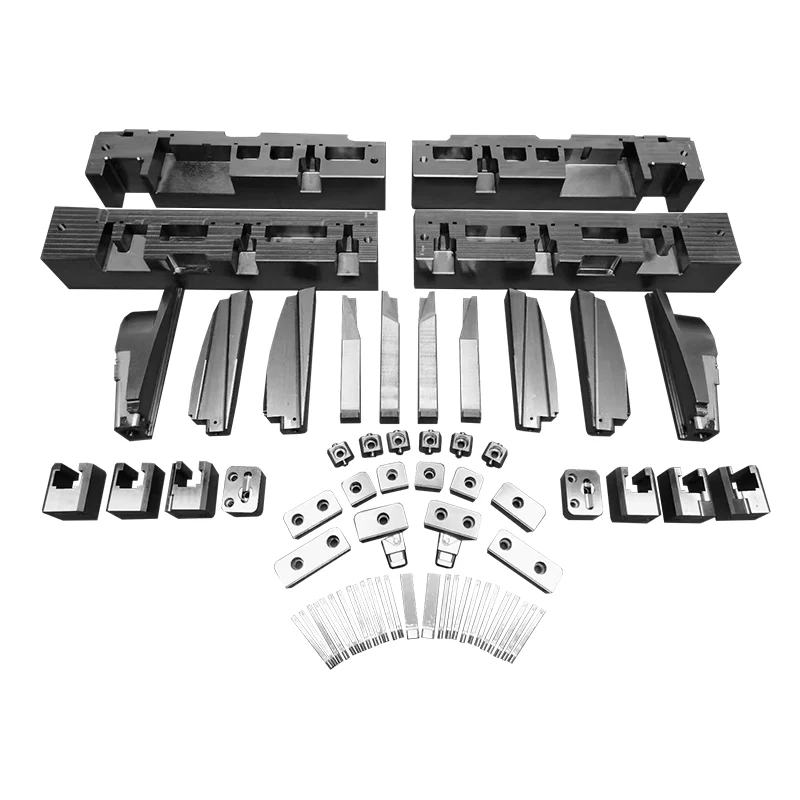
Ez az útmutató azoknak a vásárlóknak készült, akik beszerzést végeznekPrecíz formaelemek és betétekfröccsöntő formákhoz, présöntőformákhoz és présformákhoz. Elmagyarázzuk, miért számít a méretpontosság, hogyan befolyásolja a tűrések egymásra rakása az alkatrész minőségét, a formabetéteknél kritikus tűréseket, a pontatlan lapkák következményeit és a beszállító méretezési képességének értékelési kritériumait. Részletes termékparamétereket is biztosítunk a Moldburger Mold Industry Co., Ltd.-nél lévő gyárunkból. Akár magcsapokat, üreges betéteket, csúszóblokkokat vagy kopólemezeket ad meg, ez az útmutató segít megérteni a pontossági követelményeket, és kiválasztani a beszállítót, aki megfelel azoknak.
Tartalomjegyzék
- 1. Mit jelent a méretpontosság egy formabetét esetében?
- 2. Hogyan befolyásolja a tolerancia felhalmozása az utolsó alkatrész minőségét?
- 3. Mi történik, ha a penészbetétek túllépik a tűréshatárt?
- 4. Mely tűrések a legkritikusabbak a formabetéteknél?
- 5. Hogyan adható meg a méretpontosság a megrendelésben?
- 6. Hogyan értékeli a formabetét-szállító pontossági képességét?
- 7. Mik a gyárunk legfontosabb termékparaméterei?
- 8. Gyakran Ismételt Kérdések (GYIK)
- 9. Következtetés
1. Mit jelent a méretpontosság egy formabetét esetében?
A formabetét méretpontossága azt jelenti, hogy a betét minden jellemzője – külső méretei, üregrészlete, csapfuratai, rögzítési felületei és elzáró élei – a megadott méretre, a megadott tűréshatáron belül készülnek. Nem elég, ha a betét megközelítőleg megfelelő méretű. Formában a betétnek megfelelő hézaggal a zsebébe kell illeszkednie, a lezárásnál tömíteni kell a műanyag olvadékhoz, és egy vonalban kell lennie a forma többi alkatrészével, hogy a végső rész illeszkedjen a rajzához. A pontosság tűrésként van kifejezve, például ±0,01 mm, amely meghatározza a névleges mérettől való eltérés elfogadható tartományát. Az alábbi táblázat összefoglalja a formabetét méretbeli jellemzőit és pontossági követelményeiket.
| Funkció | Pontossági követelmény | A pontatlanság következménye |
| Külső méretek | ±0,01 mm és ± 0,02 mm között | Rossz illeszkedés a zsebben, mozgás nyomás alatt |
| Üreg részlete | ±0,01 mm | Az alkatrész mérete túllépi a tűréshatárt |
| Pin Lyukak | ±0,005 mm és ± 0,01 mm között | Csaphibák, összeszerelési hiba |
| Lezárható élek | ±0,005 mm | Flash kialakulása |
| Szerelési felületek | Laposság 0,005 mm | Ringató, egyenetlen feszültségű betét |
atMoldburger Mold Industry Co., Ltd., üzemünk Precíz Forma Alkatrészeket és Betéteket gyárt a formatervezés által megkövetelt tűrések szerint. CNC megmunkálást, szikraforgácsolást és precíziós köszörülést alkalmazunk a megadott pontosság elérése érdekében. Minőségellenőrző csapatunk minden kritikus méretet ellenőriz a betét kiszállítása előtt. Célunk, hogy ügyfeleink számára megfelelően illeszkedő, megbízhatóan tömítő betéteket biztosítsunk, és a rajzaiknak megfelelő alkatrészeket gyártsunk.
2. Hogyan befolyásolja a tolerancia felhalmozása az utolsó alkatrész minőségét?
A tolerancia felhalmozódása az egyes alkatrészek eltéréseinek halmozódása egy összeállításban. Az öntőformában a végső alkatrész méretét az üregbetét, a magbetét, a formaalap, az igazítási rendszer és a gép határozza meg. Ezen összetevők mindegyikének megvan a maga toleranciája. Ha a tűréseket nem elemezzük gondosan, a felhalmozás meghaladhatja a végső alkatrész tűréshatárát. Például, ha az üreges betét tűrése ±0,02 mm, a formaalap tűrése ±0,02 mm, és az igazítási rendszer tűrése ±0,01 mm, akkor a lehetséges felhalmozódás ±0,05 mm. Ha a végső alkatrész tűrése ±0,05 mm, a rakat felemészti a teljes tűrésköltségvetést, és nem hagy mozgásteret más változóknak, mint például a hőtágulás vagy a gép ingadozása. Az alábbi táblázat egy tolerancia-felhalmozási elemzést mutat be.
| Összetevő | Tolerancia | Kumulatív halmozás |
| Üreges betét | ±0,01 mm | ±0,01 mm |
| Magbetét | ±0,01 mm | ±0,02 mm |
| Forma alap zseb | ±0,01 mm | ±0,03 mm |
| Igazítási rendszer | ±0,005 mm | ±0,035 mm |
| Utolsó rész tolerancia | ±0,05 mm | Margó: ±0,015 mm |
Üzemünkben ügyfeleinkkel együttműködve elemezzük a formáik tűréshatárát. Tudunk tűréselemzést végezni, és ajánljuk azokat a lapkatűréseket, amelyek biztosítják, hogy a végrész megfeleljen a rajznak. Célunk, hogy a kezdetektől fogva a megfelelő tűréshatárok megadásával segítsük ügyfeleinknek a felhalmozási problémák elkerülését.
3. Mi történik, ha a penészbetétek túllépik a tűréshatárt?
Ha a penészbetétek túllépik a tűréshatárt, a következmények súlyosak és költségesek lehetnek. Az első következmény a villanásképződés. Ha a betét elzáró élei nem illeszkednek megfelelően az illeszkedő felülethez, akkor a műanyag kijuthat a résbe, ami az alkatrészen felvillanást okoz. A Flash manuális eltávolítást igényel, növeli a munkaköltséget, és befolyásolhatja az alkatrész megjelenését és működését. A második következmény a rész méretének meghibásodása. Ha az üreg részlete a tűréshatáron kívül esik, a fröccsöntött rész a tűréshatáron kívül esik, ami elutasításhoz és selejthez vezet. A harmadik következmény a penészkárosodás. Ha a betét nem illeszkedik megfelelően a zsebébe, befecskendezési nyomás hatására elmozdulhat, ami a zseb és a betét kopását okozza. A negyedik következmény a lapka élettartamának csökkenése. A rosszul beállított vagy rosszul alátámasztott lapka nagyobb igénybevételt szenved, és gyorsabban elhasználódik. Az alábbi táblázat összefoglalja ezeket a következményeket.
| Következmény | Ok | Hatás |
| Flash formáció | Lezárási élek a tűréshatáron kívül | Kézi eltávolítás költsége, alkatrész megjelenése |
| Alkatrész mérethiba | Az üreg részlete túllépi a tűréshatárt | Selejt, átdolgozás, ügyfél elutasítása |
| Penészkárosodás | Rosszul illeszkedik a zsebbe | Zsebkopás, betétmozgás |
| Csökkentett betét élettartam | Eltérés, gyenge támogatás | Idő előtti kopás, gyakori csere |
A Moldburgernél gyárunk megérti ezeket a következményeket, és úgy alakítja ki gyártási folyamatainkat, hogy megelőzze ezeket. Minden kritikus méretet ellenőrizünk, és minden betétet megvizsgálunk a szállítás előtt. Célunk, hogy ügyfeleink számára megfelelően illeszkedő, megbízhatóan tömítő betéteket biztosítsunk, és a rajzaiknak megfelelő alkatrészeket gyártsunk.
4. Mely tűrések a legkritikusabbak a formabetéteknél?
Nem minden tűrés egyformán kritikus. A legkritikusabb tűrések azok, amelyek befolyásolják a betét formába való illeszkedését, az elzáró tömítését és a végrész méretét. Az alábbi táblázat összefoglalja ezeket a kritikus tűréshatárokat és jellemző értékeit.
| Tolerancia típusa | Tipikus érték | Miért számít |
| Külső dimenzió | ±0,01 mm | Zsebben elfér, megakadályozza a mozgást |
| Üreg mérete | ±0,01 mm | Végső alkatrész mérete |
| Csaplyuk helyzete | ±0,005 mm | Csapbeállítás, összeszerelés |
| Kikapcsolási laposság | 0,005 mm | Flash megelőzés |
| Felületi kikészítés | Ra 0,2-0,4 µm | Alkatrész megjelenés, kiadás |
Gyárunkban minden általunk gyártott lapka esetében ezekre a kritikus tűrésekre összpontosítunk. Ezek eléréséhez és ellenőrzéséhez precíziós megmunkáló és ellenőrző berendezéseket használunk. Célunk, hogy ügyfeleink számára a legigényesebb követelményeknek megfelelő lapkákat biztosítsunk.
5. Hogyan adható meg a méretpontosság a megrendelésben?
A méretpontosság megadása egy beszerzési rendelésben többet igényel, mint egyetlen tűrés megadása. Meg kell határozni a kritikus jellemzőket, névleges méreteiket, tűréseiket, az ellenőrzési módszert és az elfogadási kritériumokat. Az alábbi táblázat egy specifikációs ellenőrzőlistát tartalmaz.
| Specifikáció Tétel | Mit kell belefoglalni | Példa |
| Kritikus jellemzők | Sorolja fel az összes olyan jellemzőt, amely befolyásolja az illeszkedést, a tömítést vagy az alkatrész méretét | Külső méretek, üreg, tűlyukak |
| Névleges méretek | Adja meg az egyes jellemzők névleges méretét | 50,00 mm |
| Tűrések | Adja meg az egyes jellemzők tűréshatárát | ±0,01 mm |
| Ellenőrzési módszer | Adja meg a méret ellenőrzésének módját | CMM, mikrométer, optikai komparátor |
| Elfogadási kritériumok | Határozza meg az elfogadási határokat | Minden méret a tűréshatáron belül van |
A Moldburger Mold Industry Co., Ltd.-nél gyárunk ügyfeleinkkel együttműködve határozza meg az egyes lapkák kritikus jellemzőit és tűréseit. Minden szállítmányhoz vizsgálati jelentést adunk, amely dokumentálja a tényleges méreteket és igazolja, hogy megfelelnek a specifikációnak. Célunk, hogy ügyfeleink könnyen ellenőrizhessék a kapott betétek pontosságát.
6. Hogyan értékeli a formabetét-szállító pontossági képességét?
A szerszámlapka beszállítójának pontossági képességének értékeléséhez a berendezésre, az ellenőrzésre, a folyamatirányításra és a tapasztalatra kell összpontosítani. A szállítónak rendelkeznie kell a szükséges tűrések elérésére alkalmas megmunkáló berendezéssel, beleértve a CNC-marókat, az EDM-et és a precíziós csiszolókat. Rendelkezniük kell a méretek ellenőrzéséhez szükséges ellenőrző berendezéssel, beleértve a CMM-et, a mikrométereket és az optikai komparátorokat. Folyamatszabályozással kell rendelkezniük a következetesség biztosítása érdekében. És tapasztalattal kell rendelkezniük az Ön által beszerzett betéttípussal kapcsolatban. Az alábbi táblázat összefoglalja az értékelési szempontokat.
| Értékelési kritérium | Mit kell keresni | Miért számít |
| Megmunkáló berendezések | CNC, EDM, precíziós csiszolás | Lehetővé teszi a szűk tűrések elérését |
| Ellenőrző berendezések | CMM, mikrométerek, optikai komparátorok | Pontosan ellenőrzi a méreteket |
| Folyamatvezérlés | SPC, kalibrálás, dokumentáció | Biztosítja a konzisztenciát a tételek között |
| Tapasztalat | Hivatkozások hasonló betéttípusokban | Képességet és megbízhatóságot mutat |
Üzemünkben a megmunkáló berendezésekkel, ellenőrző berendezésekkel és folyamatvezérlőkkel rendelkezünk, hogy elérjük és ellenőrizzük a precíz formakomponensekhez és betétekhez szükséges szűk tűréshatárokat. Több mint egy évtizede gyártunk lapkákat, és széles körű tapasztalattal rendelkezünk a lapkatípusok széles skálájával kapcsolatban. Felkérjük Önt, hogy értékeljen minket ezen kritériumok alapján, és tekintsen partnerének a formabetétek terén.
7. Mik a gyárunk legfontosabb termékparaméterei?
A következő táblázat tartalmazza a precíz formakomponenseink és betéteink legfontosabb termékparamétereit. Ezek a betétek fröccsöntő formákhoz, présöntőformákhoz és présformákhoz alkalmasak. Üzemünk egyedi igények kielégítésére egyedi lapkákat is tud gyártani.
| Paraméter | Specifikációs tartomány | Megjegyzések |
| Anyag | P20, H13, S7, 420SS, bronz | Alkalmazáshoz kiválasztva |
| Keménység | 28-58 HRC | Anyagtól és hőkezeléstől függ |
| Dimenziótűrés | ±0,005 mm és ± 0,02 mm között | A funkció kritikusságától függ |
| Felületi kikészítés | Ra 0,2-0,8 µm | Üreges felületekhez polírozva |
| Hőkezelés | Kioltás és temperálás, nitridálás | Kopásállóság miatt van kiválasztva |
| Ellenőrzés | CMM, mikrométer, optikai komparátor | Teljes dimenziós jelentés biztosított |
| MOQ | 1 db | Nagy rendelés esetén alkuképes |
| Átfutási idő | 2-4 hét | Bonyolultságtól és mennyiségtől függ |
Üzemünkben precíz formaelemeinket és betéteinket gyártjuk, hogy megfeleljenek ezeknek és még sok másnak. Testreszabhatjuk az anyagot, a keménységet, a tűréshatárt és a felületet az Ön egyedi igényei szerint. Minőségellenőrzési rendszerünk magában foglalja a nyersanyagok ellenőrzését, a folyamat közbeni ellenőrzést és a szállítás előtti végső ellenőrzést. Célunk, hogy ügyfeleink számára minőségi, méretpontossági követelményeiknek megfelelő lapkákat biztosítsunk.
8. Gyakran Ismételt Kérdések (GYIK)
1. kérdés: Mekkora a formabetét tipikus mérettűrése?
Válasz: A formabetét tipikus mérettűrése a jellemzőtől és az alkalmazástól függ. A kritikus jellemzők, például az üreg méretei és a csapfuratok helyzete esetén a tűrés általában ±0,005 mm és ±0,01 mm között van. A kevésbé kritikus jellemzők, például a külső méretek esetében a tűrés ±0,01 mm és ±0,02 mm között lehet. A pontos tűréshatárt az alkatrészkövetelmények és a tűrésfelhalmozási elemzés alapján kell megadni.
2. kérdés: Hogyan befolyásolja a tolerancia felhalmozódása a végső alkatrész méretét?
Válasz: A tolerancia felhalmozódása az egyes alkatrészek eltéréseinek halmozódása egy összeállításban. Az öntőformában a végső alkatrész méretét az üreges betét, a magbetét, a formaalap és az illesztési rendszer határozza meg. Minden komponensnek megvan a saját tűréshatára, és az eltérések összeadódnak. Ha a halmozás meghaladja a végső alkatrész tűréshatárát, az alkatrész nem lesz specifikáción. Csapatunk segíthet a felhalmozás elemzésében és a megfelelő margót hagyó lapkatűrések meghatározásában.
3. kérdés: Mi történik, ha egy formabetét túllépi a tűréshatárt?
Válasz: Ha egy formabetét túllépi a tűréshatárt, a következmények közé tartozhat az elzáráskor felvillanás, az alkatrész méretének meghibásodása, a rossz illeszkedés miatti penészkárosodás és a lapka élettartamának csökkenése. Ezek a problémák selejtekhez, újrafeldolgozáshoz és megnövekedett karbantartási költségekhez vezetnek. A helyes tűréshatár meghatározása és ellenőrzéssel történő ellenőrzése elengedhetetlen ezen következmények elkerülése érdekében.
4. kérdés: Hogyan lehet ellenőrizni a formabetét méretpontosságát?
Válasz: A méretpontosság ellenőrzése precíziós mérőberendezésekkel történik, beleértve a CMM-et (koordináta mérőgépeket), mikrométereket és optikai komparátorokat. Az ellenőrzésnek ki kell terjednie az összes kritikus jellemzőre, és azt a melléklethez mellékelt jegyzőkönyvben kell dokumentálni. Üzemünk minden szállított lapkánál teljes méretjelentést ad.
5. kérdés: Át lehet-e dolgozni egy formabetétet, ha túllép a tűréshatáron?
Válasz: Bizonyos esetekben a formabetét átdolgozható, ha túllép a tűréshatáron. Például, ha egy méret túl nagy, le lehet dolgozni a megfelelő méretre. Ha egy méret túl kicsi, előfordulhat, hogy a betétet le kell selejtezni vagy hegeszteni kell, és újra meg kell dolgozni. Az átdolgozás megvalósíthatósága a konkrét jellemzőtől és az eltérés mértékétől függ. Csapatunk tud tanácsot adni, hogy lehetséges-e az átdolgozás, vagy új betét szükséges.
9. Következtetés
A méretpontosság létfontosságú a formabetéteknél, mert ez határozza meg, hogy a lapka megfelelően illeszkedik-e, megbízhatóan tömít-e, és a rajzoknak megfelelő alkatrészeket állít elő. A tolerancia felhalmozódása, a kiütések kialakulása, az alkatrész méretének meghibásodása, a penész sérülése és a lapka élettartamának csökkenése mind a pontatlan lapkák következményei. A kritikus tűréshatárok megadásával, a felrakás elemzésével és a méretek ellenőrzéssel történő ellenőrzésével a vásárlók megbizonyosodhatnak arról, hogy az általuk beszerzett betétek megfelelnek a formák követelményeinek. A Moldburger Mold Industry Co., Ltd.-nél gyárunk a legszigorúbb tűréshatárig precíz formaelemeket és betéteket gyárt, és minden szállítmányról teljes méretjelentést ad. Ügyfeleinkkel együttműködve meghatározzuk az egyes lapkák kritikus jellemzőit és tűréseit.
Függetlenül attól, hogy magcsapokat, üreges betéteket, csúszóblokkokat vagy kopólemezeket szerez be, kérjük, vegye fel velünk a kapcsolatot, hogy megbeszéljük igényeit. Mintákat, vizsgálati jelentéseket és testreszabott megoldásokat tudunk biztosítani. A minőség és a méretpontosság iránti elkötelezettségünk megbízható partnerré tett bennünket a formakészítők számára szerte a világon.
Lépjen kapcsolatba a Moldburger Mold Industry Co., Ltd.-vel még mahogy megvitassuk a precíz formakomponensekre és betétekre vonatkozó követelményeit, és megtudjuk, hogy méretpontosságunk hogyan javíthatja öntőforma teljesítményét.