- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Mely formaalap- és szabványos alkatrészek elengedhetetlenek a precíziós fröccsöntő szerszámokhoz?
A precíziós fröccsöntés nem csak az üregtől és a magtól függ. A formaalap biztosítja a szerkezeti vázat, amely összetartja az öntőrendszert, míg a szabványos alkatrészek szabályozzák az igazítást, a mozgást, a pozicionálást és az alkatrész kilökését. Ha ezek az elemek rosszul illeszkednek vagy pontatlanul gyártják, akkor olyan problémák léphetnek fel, mint a villogás, az egyenetlen kopás, az alkatrészek inkonzisztens méretei, a forma nehéz kinyitása és a szerszámok idő előtti meghibásodása. A jobb kiválasztásaFormalap és standard alkatrészAz alkatrészek ezért alapvető lépést jelentenek a megbízható fröccsöntő öntőforma felépítésében.
A jól megtervezett formaszerelvény egyesíti a megfelelő lemezanyagokat, a pontos megmunkálást, a megbízható vezetőrendszereket, a megfelelően kiválasztott kidobó alkatrészeket és a kompatibilis tartozékokat. A szükséges konfiguráció a szerszám méretétől, a gyanta jellemzőitől, az üreg elrendezésétől, a befecskendezési nyomástól, a gyártási mennyiségtől és a fröccsöntő gép specifikációitól függően változik.Moldburger Mold Industry Co., Ltd.formaalapokat és precíziós formaalkatrészeket szállít ipari alkalmazásokhoz, a közzétett specifikációkkal a P20 acélra, az 1.2311 minőségű acélra, a SUJ2 vezetőelemekre és az SKD61 kidobócsapokra. Az egyes alkatrészek funkciójának és kiválasztási kritériumainak megértése segít a formatervezőknek és a beszerzési csapatoknak megalapozottabb döntéseket hozni.
Tartalomjegyzék
1. Milyen alaplapok nélkülözhetetlenek egy stabil fröccsöntő szerszámhoz?
2. Mely szabványos alkatrészek szabályozzák az igazítást, a mozgást és a kilökődést?
3. Hogyan kell értékelni az anyagokat, a tűréshatárokat és a gyártási minőséget?
Milyen alaplapok nélkülözhetetlenek egy stabil fröccsöntő szerszámhoz?
A formaalap az a tartószerkezet, amely az üreget, a magot, a vezetőrendszert, a kilökő mechanizmust és más funkcionális elemeket a kívánt helyzetükben tartja. A fröccsöntés során a szerelvényt szorítóerő, fröccsnyomás, ismételt nyitás és zárás, valamint hőváltozások érik. Az alapnak meg kell őriznie a méretstabilitást ilyen működési feltételek mellett. Még akkor is, ha az üreget és a magot pontosan megmunkálták, az elégtelen lemezmerevség vagy a rossz beállítás befolyásolhatja a végső fröccsöntött alkatrészt.
A lemez elrendezése a forma kialakításától függ. A hagyományos kétlemezes öntőforma általában tartalmaz egy felső szorítólemezt, üreges lemezt, maglemezt, tartólemezt, távtartó blokkokat, kilökőlemezeket és egy alsó szorítólemezt. A bonyolultabb szerszámok további lemezeket vagy betéteket igényelhetnek a csúszkák, emelők, melegcsatornák vagy speciális kilökési elrendezések elhelyezéséhez. Minden lemeznek meghatározott mechanikai szerepe van, és méreteit a forma elrendezése határozza meg, nem pedig a névleges formaméret alapján.
Mely lemezek alkotják a fő szerkezeti egységet?
A formaalap meghatározásakor általában a következő összetevőket veszik figyelembe:
- Felső szorítólemez:Az öntőforma álló oldalát összeköti a fröccsöntő gép rögzített lapjával. Ez biztosítja a szerelési felületet a felső formaszerelvényhez, és szükség esetén elhelyezi a kivezető perselyt.
- Üreges lemez:Támogatja az üreges betétet, vagy közvetlenül tartalmazza az üreges megmunkálást. Lapossága, vastagsága és merevsége befolyásolja, hogy az üreg oldala milyen konzisztens legyen a befogás során.
- Maglemez:Tartja a magbetétet vagy a magképző elemeket. Meg kell tartania a tervezett kapcsolatot az üreglemezzel az ismételt gyártási ciklusok során.
- Tartólemez:Megerősíti a magoldali szerelvényt, és segít ellenállni a befecskendezési nyomás alatti hajlításnak. A szükséges vastagság és támaszték elrendezése a tervezett területtől, az üreg elrendezésétől és a várható formázási terhelésektől függ.
- Távtartó blokkok:Hagyjon helyet a kilökőszerelvény mozgásához. Méreteik határozzák meg a rendelkezésre álló kilökési löketet, és elegendő távolságot kell hagyniuk a mozgó alkatrészek számára.
- Kidobó rögzítőlemez és kilökőlemez:Fogja meg és hajtsa meg a kilökőcsapokat, hüvelyeket és egyéb kilökőelemeket. Mozgásuknak párhuzamosnak és interferenciamentesnek kell maradniuk.
- Alsó szorítólemez:Összeköti a forma mozgó oldalát a mozgó lappal, és biztosítja a szükséges rögzítési és támasztófelületet.
Ezek a lemezek összekapcsolt mechanikai rendszerként működnek. Például a tartólemez vastagságának növelése javíthatja az alakváltozással szembeni ellenállást, de hatással van a teljes formamagasságra és a rendelkezésre álló géptérre is. Hasonlóképpen, a távtartó blokk magasságának megváltoztatása befolyásolhatja a kilökő löketét és a visszatérő alkatrészek számára rendelkezésre álló helyiséget. A tervezési felülvizsgálat során ezért a tányérok teljes egymásra halmozását kell figyelembe venni, nem pedig minden lemezt önálló vásárlási cikkként kezelni.
Milyen anyag- és keménységi előírások érvényesek?
Az anyagválasztásnak tükröznie kell az egyes lemezekkel szemben támasztott mechanikai követelményeket. A Moldburger Mold Industry Co., Ltd. által közzétett ProSeries formaalap-információ a P20 előedzett acélt és az 1.2311 minőségű acélt azonosítja alapanyagként. A felsorolt keménység 28-32 HRC, szakítószilárdsága 965-1200 N/mm², minimális folyáshatára pedig 800 N/mm². Ezek az értékek referenciaként szolgálnak a megadott ProSeries konfiguráció értékeléséhez, de a vásárlóknak meg kell erősíteniük az anyagtanúsítványt és a pontos megrendelésre vonatkozó specifikációt.
| Összetevő | Megjelent anyag | Megjelent keménység | Felsorolt felületi állapot |
| A és B szorítólemezek | P20 / 1,2311 | 28-32 HRC | Csiszolt és polírozott |
| S tartólemez | 1045 szénacél | 18-22 HRC | Föld |
| C és D kidobóház | P20 / 1,2311 | 28-32 HRC | Föld |
| Vezetőoszlopok és perselyek | SUJ2 csapágyacél | 58-62 HRC | Edzett és köszörült |
| Kidobócsapok | SKD61 / H13 szerszámacél | 48-52 HRC | Precíziós köszörülés |
Általános célú szerszámokhoz gyakran a P20-at választják, mert praktikus egyensúlyt kínál a megmunkálhatóság, a polírozhatóság és a mechanikai teljesítmény között. A nagyobb igénybevételnek kitett szerszámokhoz más acélminőségre vagy nagyobb támasztékra lehet szükség. Az anyagválasztásnál figyelembe kell venni a fröccsöntő gyantát is. Az üvegszál erősítésű műanyagok például növelhetik a kopásállóságot a formafelületeken és a mozgó alkatrészeken. A korróziós vagy nedvességre érzékeny feldolgozási környezetek bizonyos területeken korrózióálló anyagokat igényelhetnek.
Hogyan kell a szerszámalap méreteit a géphez igazítani?
A fizikai kompatibilitás ugyanolyan fontos, mint az anyagminőség. A formaalapnak bele kell illeszkednie a gép nyomólap méreteibe és a kötőrúd távolságába, míg a rögzítőgyűrűjének, a rögzítőfuratoknak, a teljes magasságnak és a kilökőfelületnek meg kell felelnie a gép specifikációinak. A formatervezőnek figyelembe kell vennie a rendelkezésre álló nappali fényt, a maximális nyitási löketet, a minimális formavastagságot és a gép szorítóképességét.
A ProSeries közzétett méretmátrix öt referenciakonfigurációt kínál. Az alábbi ábrák a felsorolt lemezméreteket és teljes magasságot írják le, nem pedig egy univerzális mérettartományt minden egyedi formaalaphoz.
| Alapméret | Egy lemezvastagság | B lemezvastagság | S lemezvastagság | Teljes magasság |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Az árajánlat felülvizsgálatakor mérnöki csapatunknak meg kell kapnia a formarajzot, a gép modelljét, a gyantával kapcsolatos információkat, az üreg elrendezését és a várható gyártási mennyiséget. Ezek az adatok segítenek eldönteni, hogy a szabványos konfiguráció megfelelő-e, vagy a lemezvastagság, a támasztópozíciók, a hűtési elrendezések vagy a szerelési részletek módosításra szorulnak. A Moldburger Mold Industry Co., Ltd. öntőforma-alap lehetőségeket kínál fröccsöntési alkalmazásokhoz, és a vásárlóknak a gyártás megkezdése előtt meg kell erősíteniük a végső rajzot és az anyagütemezést.
Mely szabványos alkatrészek szabályozzák az igazítást, a mozgást és a kilökődést?
A szabványos alkatrészek gyakran kisebbek, mint a fő formalemezek, de jelentős hatásuk az ismételhetőségre. Ezek irányítják a nyitó és záró mozgást, a formafeleket a kívánt helyzetben tartják, kiengedik a fröccsöntött terméket, és megvédik a mozgó szerelvényeket a nem kívánt elmozdulástól. Egy öntőforma merev alappal és pontosan megmunkált üreggel rendelkezhet, miközben továbbra is inkonzisztens alkatrészeket produkál, ha a vezető vagy kidobó alkatrészei helytelenül vannak megadva.
A szabványos alkatrészek kiválasztását a forma mozgási és funkcionális követelményeivel kell kezdeni. Egy egyszerű kétlemezes öntőforma hagyományos vezetőoszlopot és perselyelrendezést használhat kidobócsapokkal. A mély bordákkal, hengeres alakzatokkal, alámetszéssel vagy finom kozmetikai felületekkel rendelkező öntőformákhoz kilökőhüvelyekre, emelőkre, kopólemezekre vagy további vezető- és reteszelőelemekre lehet szükség. Ezen alkatrészek számát és elrendezését a formatervezés során kell meghatározni.
Miért elengedhetetlenek a vezetőoszlopok és a vezetőperselyek?
Vezetőoszlopok és vezetőperselyek szabályozzák a mozgó és álló formafelek egymáshoz viszonyított helyzetét nyitás és zárás közben. Céljuk, hogy a szerelvényt a megfelelő helyzetbe vezessék, mielőtt az üreg és a mag találkozna. A pontos vezetés segít csökkenteni az egyenetlen érintkezést, védi az elválasztó felületeket, és megőrzi az ismételhető igazítást számos formázási cikluson keresztül.
Egy tipikus vezetőrendszer az öntőforma egyik oldalára szerelt edzett oszlopokat, a másikra pedig a megfelelő perselyeket tartalmaz. A két alkatrész közötti illeszkedésnek lehetővé kell tennie a sima mozgást, miközben korlátozza a túlzott oldalirányú játékot. A túl nagy hézag nemkívánatos mozgást tesz lehetővé, és növeli az elmozdulás kockázatát. A túl szoros illeszkedés súrlódást, hőfejlődést, horzsolást vagy beütést okozhat, különösen akkor, ha a kenés nem megfelelő, vagy a forma szennyeződésnek van kitéve.
A közzétett ProSeries specifikáció SUJ2 csapágyacélt azonosít a vezetőoszlopokhoz és perselyekhez, 58-62 HRC keménységgel és edzett és köszörült felülettel. Ez egy értelmes anyag- és keménységi referencia a felsorolt konfigurációhoz. A vásárlóknak azonban ellenőrizniük kell az alkatrészrajzon a tényleges oszlopátmérőt, munkahosszt, perselyhosszt, illeszkedési osztályt, felületi érdességet, kenési elrendezést és mérettűréseket is.
A vezetőrendszereket a forma mérete és súlya körül kell megtervezni. A nagy formákhoz további vezetőelemekre vagy kiegészítő igazítási funkciókra lehet szükség az egyenetlen terhelés kezelésére. Az oldalirányú működésű formáknál a tervezőnek gondoskodnia kell arról is, hogy a vezetőoszlopok, szögcsapok, csúszkák és reteszelőblokkok ne zavarják a nyitási folyamatot. A tervezési formakarbantartás során ellenőrizni kell a vezetőrendszer kopását és kenési állapotát.
Hogyan befolyásolják a kilökőcsapok és -hüvelyek az alkatrészleadást?
A kilökőrendszer eltávolítja az öntött alkatrészt a magból a lehűlés és a formanyitás után. A kilökőcsapokat általában az alkatrész megfelelő területeihez való nyomásra használják, míg a kilökőhüvelyek hasznosak a hengeres kiemelkedések vagy a magcsapok körül, ahol környező érintkezési felületre van szükség. A választás az alkatrész geometriájától, a falvastagságtól, a huzatszögtől, az anyagzsugorodástól és az elfogadható kilökési jelek helyétől függ.
A kilökőcsap elhelyezése tervezési döntés, nem egyszerűen a csapok egyenletes elosztása. Az erőt olyan területekre kell kifejteni, amelyek ellenállnak a kilökődési terhelésnek anélkül, hogy látható nyomokat, torzulásokat vagy feszültségfehérítést hagynának. A vékony falak és a keskeny bordák a vastag szerkezeti szakaszoktól eltérő kilökési elrendezést igényelhetnek. Ha az alkatrész erősen megragadja a magot, előfordulhat, hogy a tervezőnek növelnie kell a tényleges kilökési területet, vagy felül kell vizsgálnia a huzatot és a felületkezelést, ahelyett, hogy néhány erősen terhelt csapra hagyatkozna.
A kilökőcsapoknak egyeneseknek, megfelelően felhelyezetteknek és megfelelően alátámasztottaknak kell lenniük. A túlzott támaszték nélküli hosszúság növelheti a hajlítás kockázatát. A nem megfelelő csapmagasság tanúnyomokat vagy egyenetlen kioldást okozhat, míg a rossz beállítás a csap súrlódását okozhatja a furatán. A kilökőhüvelyek hasonló figyelmet igényelnek a koncentrikusságra és a futási távolságra, mivel a magcsap körül működnek, és kilökődéskor oldalsó terhelésnek lehetnek kitéve.
A közzétett ProSeries konfigurációban a kidobócsapok anyaga SKD61 H13 szerszámacél, 48-52 HRC keménységgel és precíziós köszörüléssel. Ezt a specifikációt referenciaként kell kezelni a megadott termékkonfigurációra vonatkozóan, nem pedig azt feltételezni, hogy minden kilökőcsap vagy hüvely ugyanazt a minőséget használja. A vásárlóknak meg kell erősíteniük az átmérőt, a hosszt, a fej stílusát, a hegy geometriáját, a keménységet és az alkalmazáshoz szükséges speciális bevonatot vagy felületkezelést.
Mely egyéb alkatrészek teszik teljessé a formamozgató rendszert?
Számos további alkatrészre lehet szükség a szerszám megbízható működéséhez. Felhasználásuk a forma architektúrától és a fröccsöntött termék típusától függ.
- Visszatérő csapok:Segítsen visszaállítani a kilökőszerelvényt az eredeti helyzetébe, amikor a forma záródik. A hosszuknak és az érintkezők elrendezésének meg kell felelnie a kidobólemez kialakításának.
- Rugók:Biztosítson visszatérő erőt vagy szabályozott mozgást a kiválasztott mechanizmusokban. A rugó kiválasztásakor figyelembe kell venni az üzemi terhelést, a kompressziós tartományt, a fáradási élettartamot, az üzemi hőmérsékletet és a rendelkezésre álló beépítési helyet.
- Helymeghatározó gyűrű:Helyezze el a formát a fröccsöntőgép fúvókájához és a helymeghatározó nyíláshoz képest. Méreteinek meg kell egyeznie a gép interfészével és az öntőforma elrendezésével.
- Csavar persely:Biztosítja az olvadt műanyag belépési útvonalát a gép fúvókájából a formafutórendszerbe. A fúvóka sugarának, a nyílásméreteknek és az illesztési geometriának kompatibilisnek kell lennie.
- Viseljen lemezeket:Védje a csúszó érintkezési felületeket olyan területeken, mint például a csúszkák és más mozgó formák. Cserélhetők, ha a kopás elfogadhatatlan szintet ér el, segítve a drágább penészszerkezetek védelmét.
- Útmutató tartozékok:Tartalmazhat további vezetőket, ütközőket és igazítási alkatrészeket meghatározott formaelrendezésekhez. A pontos konfigurációnak követnie kell a jóváhagyott formarajzot.
- Zárak és korlátozó alkatrészek:Vezérelje a formamozgás kiválasztott szakaszait, vagy biztosítson pozicionálási funkciókat az ezeket igénylő tervekben.
- Tömítések és dugók:Támogatja a hűtőcsatorna és a folyadékkör követelményeit, ha azt a formatervezés előírja. Anyaguk és nyomásuk az üzemi feltételeknek megfelelő legyen.
Nem minden penészhez szükséges minden alkatrész a listában. Előfordulhat például, hogy egy alapformához nincs szükség emelőkre vagy összetett reteszelőblokkokra, míg az oldalsó alámetszéssel rendelkező szerszámok csúszkáktól, szögcsapoktól és kopólemezektől függhetnek a mozgási sorrend befejezéséhez. Az alkatrészlistát az öntőforma összeállítási rajzából és az anyagjegyzékből kell előállítani, minden alkatrésznek egyértelmű funkcióval és hivatkozási számmal kell rendelkeznie.
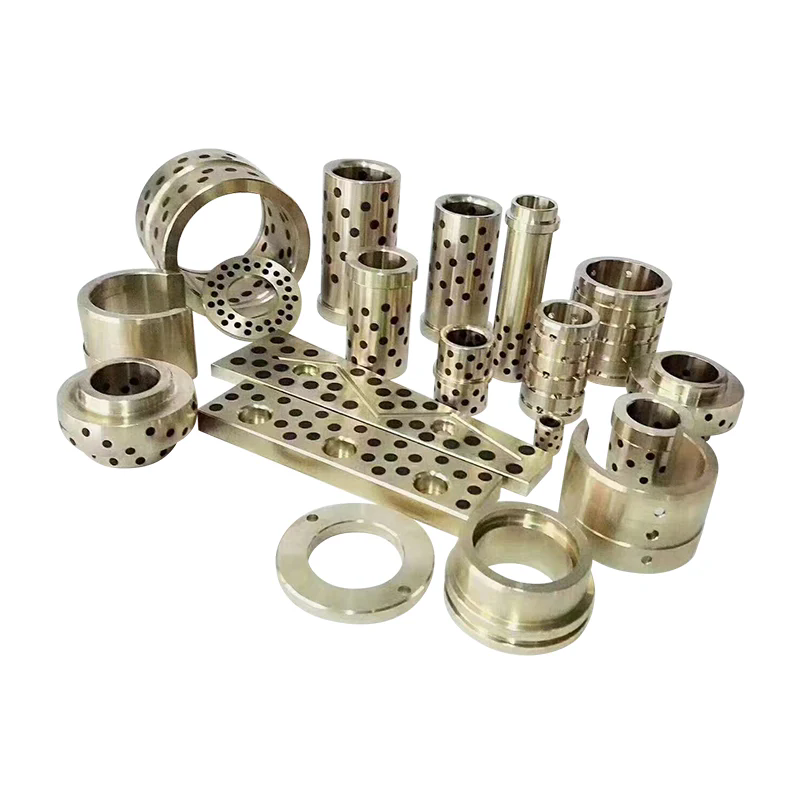
A Moldburger Mold Industry Co., Ltd. a vezetőoszlopokat és a kopólemezeket, a vezetőket és az egyéb formatartozékokat, valamint a kilökőcsapokat és -hüvelyeket sorolja fel a formaalkatrész-kategóriák között. Ezen alkatrészek beszerzésekor a beszerzési specifikációnknak meg kell határoznia az alkatrész típusát, rajzszámát, az anyagot, a keménységet, a méreteket, a felületkezelést és a mennyiséget. Ez csökkenti a kétértelműséget a vizuálisan hasonló alkatrészek között, amelyek eltérő funkcionális követelményeket támasztanak.
Hogyan kell értékelni az anyagokat, a tűréseket és a gyártási minőséget?
A pontosságot nem csak az anyagnév vagy a géplista határozza meg. Ez a tervezési követelmények, az alapanyag állapota, a megmunkálási folyamatok, a hőkezelés, a köszörülés, az összeszerelés és az ellenőrzés közötti ellenőrzött kapcsolat eredménye. Előfordulhat, hogy egy alkatrész megfelel névleges méreteinek, de még mindig rosszul teljesít, ha síksága, párhuzamossága, koncentrikussága, keménysége vagy felületi minősége nem megfelelő az alkalmazáshoz. A vásárlóknak ezért a termékleírással együtt értékelniük kell a gyártási és ellenőrzési követelményeket.
Hogyan kell az acélminőségeket az alkatrészek funkcióihoz igazítani?
A különböző formaelemek eltérő mechanikai igénybevételt és kopást tapasztalnak. Egy nagy lemeznek szerkezeti támaszt kell nyújtania és meg kell őriznie geometriáját. Egy vezetőoszlop ismétlődő csúszó érintkezést tapasztal. A kilökőcsap nyomóerőnek, súrlódásnak és ismételt mozgásnak van kitéve. Ha minden alkatrészhez egy anyagot választunk, ez figyelmen kívül hagyná ezeket a különböző működési feltételeket.
A Moldburger Mold Industry Co., Ltd. által közzétett termékinformációk számos acéllehetőséget azonosítanak a formaalapú alkalmazásokhoz, köztük a P20, 4140, H13, rozsdamentes acél és S7. A felsorolt leírások a P20-at az általános célú szerszámalkalmazásokhoz és a jó megmunkálhatósághoz, a 4140-hez a szilárdságot és a szívósságot, a H13-at a hőállósággal, a rozsdamentes acélt a korrózióállósággal, az S7-et pedig az ütésállósággal társítják. Ezek kiválasztási referenciák, nem felcserélhető garanciák. A megfelelő minőség az alkatrésztől, a gyantától, a feldolgozási hőmérséklettől, a várható kopástól és a karbantartási követelményektől függ.
Például a P20 alkalmas lehet sok általános célú lemezhez, míg a H13-at gyakran veszik fontolóra, ahol magasabb hőigények vagy speciális kopási feltételek indokolják a használatát. A rozsdamentes minőség fontos lehet olyan alkalmazásokban, ahol a korrózióállóság fontos, de a pontos minőséget és a hőkezelést még meg kell erősíteni. A vevőnek különbséget kell tennie a lemez alapanyaga és a betétekhez, vezetőelemekhez, kilökőkhöz és kopóalkatrészekhez használt anyagok között is.
A hőkezelés egy másik fontos szempont. A keménység befolyásolja a benyomódással és kopással szembeni ellenállást, de a keménység önmagában nem írja le a szívósságot, a méretstabilitást vagy a repedéssel szembeni ellenállást. Ha egy alkatrész durva megmunkálás után megkeményedik, a gyártási tervnek figyelembe kell vennie az esetleges torzulásokat és a végső csiszolás szükségességét. A szoros illeszkedést igénylő alkatrészek esetében az ellenőrzést a végső megmunkálási és hőkezelési szakaszok után kell elvégezni, nem csak azok előtt.
Mely mérettűrések érdemlik a legnagyobb figyelmet?
A formarajzon nem minden méretnek ugyanolyan funkcionális jelentősége van. A lemez teljes hossza és szélessége viszonylag tág tűréshatárral rendelkezhet, míg a vezetőlyukak, a helymeghatározó jellemzők, a betétzsebek és a csúszó felületek sokkal szorosabb ellenőrzést igényelhetnek. Egy hasznos vizsgálati terv azonosítja a működés szempontjából kritikus méreteket, és meghatározza azok mérési módját.
A tipikus figyelmet igénylő területek a következők:
- A lemez síksága és párhuzamossága:Befolyásolja, hogyan záródik a forma, és hogyan oszlanak meg a szorító terhelések a szerelvényen.
- Vezetőfurat helyzete:Meghatározza a kapcsolatot a vezetőrendszer és az üreg- és maglemezek között.
- Vezetőoszlop átmérője és egyenessége:Befolyásolja a futási illeszkedést, a súrlódást és az ismételhető beállítást.
- A betét zseb méretei:Határozza meg, hogy az üreges és magbetétek megfelelően elhelyezhetők és rögzíthetők-e.
- Kidobó furat helyzete és átmérője:Befolyásolja a csap mozgását és a dörzsölés vagy görcsök kockázatát.
- Elválasztó felület állapota:Befolyásolja a penészzáródást és a rossz érintkezés vagy sérülés okozta villanásveszélyt.
- Szerelési és elhelyezési jellemzők:Meg kell egyeznie a fröccsöntő géppel és a jóváhagyott formakialakítással.
A ProSeries formalap oldala felsorolja a lemezek és alkatrészek CNC megmunkálását, és leírja a gyártási megközelítést a pontos igazítás és illeszkedés elérése érdekében. Egy külön formakészítési specifikációs oldalon a szabványos mérettartomány 150 x 150 mm-től 600 mm x 600 mm-ig, a szabványos felületi minőség Ra 0,4 mikrométer, valamint a kritikus méretek plusz-mínusz 0,01 mm tűrése szerepel. Ezek az adatok a közzétett specifikációhoz tartoznak, és nem alkalmazhatók automatikusan minden formaalap-sorozatra vagy egyedi alkatrészre.
Egy másik fröccsöntő alapoldalon különböző szabványos méretek, felületkezelési információk és modellsorozatok találhatók. Mivel a közzétett termékoldalak különböző konfigurációkat írhatnak le, a vásárlóknak kérniük kell egy összevont rajzot és specifikációs lapot a kiválasztott modellhez. A végső árajánlatnak tartalmaznia kell, hogy melyik tűrés vonatkozik az egyes kritikus méretekre, hogyan mérik a felületi érdesség mértékét, és hogy a megrendeléshez mellékelték-e az ellenőrzési jegyzőkönyveket.
Milyen gyártási és ellenőrzési folyamatok támogatják az ismételhetőséget?
A megmunkálási képesség csak akkor releváns, ha az a formatervezés által megkívánt méretekhez és jellemzőkhöz kapcsolódik. A CNC marást és fúrást lemezprofilok, furatok, zsebek és rögzítési jellemzők előállítására használják. A precíziós köszörülés javíthatja a síkságot, a párhuzamosságot és a felület állapotát. A huzal szikraforgácsolás olyan profilokhoz vagy elemekhez használható, amelyeket nehéz hagyományos vágással előállítani. A megadott keménység eléréséhez hőkezelésre lehet szükség, míg a méretellenőrzés ellenőrzi, hogy a kész alkatrész megfelel-e a rajznak.
A Moldburger Mold Industry Co., Ltd. cégprofilja a Makino, a Dawei és a FANUC CNC gépeit, a Makino és a Sodick elektromos kisülési gépeit, a lassú huzalelőtoló gépeket, az Okamoto köszörűket, esztergagépeket és a Hexagon koordináta mérőberendezéseket sorolja fel. Egy 30 tervezőmérnökből és több mint 100 szakmai és műszaki személyzetből álló csapatról is beszámol. Ezek a közzétett források jelzik a vállalat által leírt berendezések és személyzet körét, míg az egyedi megrendeléshez használt folyamatot a tényleges gyártási tervhez kell igazítani.
Egy koordináta mérőgép használható a geometriai jellemzők vizsgálatára és a mért pozíciók összehasonlítására a műszaki rajzzal. Egyszerűbb méretekhez kalibrált mérőeszközök, mikrométerek, furatmérők, magasságmérők és felületi érdességmérők lehetnek megfelelőek. Az ellenőrzési módszert az ellenőrzött tűrésnek és geometriának megfelelően kell kiválasztani. A mérési eredménynek csak akkor van jelentősége, ha a műszer megfelelő felbontással, kalibrációs állapottal és meghatározott mérési eljárással rendelkezik.
A minőségi dokumentációnak ideális esetben tartalmaznia kell egy anyagtanúsítványt, a keménységi jelentést, ahol előírják, a méretvizsgálati eredményeket a kritikus jellemzőkre vonatkozóan, és a rajz által megkövetelt bármely speciális folyamat feljegyzéseit. Ismételt megrendelések esetén a jóváhagyott rajzok és ellenőrzési kritériumok megtartása segít megőrizni a tételek közötti összhangot. Ha egy alkatrészt egy meglévő alkatrész cseréjére szánnak, a vevőnek be kell nyújtania az eredeti rajzot vagy egy ellenőrzött mintát, és azonosítania kell az előző változathoz képest történt változásokat.
Hogyan csökkenthetik a vásárlók a beszerzési és összeszerelési kockázatokat?
A beszerzési csapatok gyakran hasonlítják össze a formaelemeket egységár és szállítási idő alapján. Ezek a tényezők számítanak, de értékelni kell őket a kompatibilitás, az ellenőrzési követelmények és a termelés megszakításának költségei alapján. Az alacsony költségű, idő előtt elkopó vezetőelem beigazítási problémákhoz, karbantartási munkákhoz és kidobott öntött alkatrészekhez vezethet. Előfordulhat, hogy egy megfelelően meghatározott alkatrésznek magasabb a beszerzési ára, de jobb életciklus-értéket kínál, ha csökkenti az állásidőt és a csere gyakoriságát.
Megrendelés előtt vegye figyelembe a következő műszaki áttekintési pontokat:
- Erősítse meg a forma típusát, a lemez elrendezését és a gép interfészét.
- Adja meg a legújabb jóváhagyott forma-összeállítási rajzot és alkatrészrajzokat.
- Határozza meg az anyagminőségeket, a keménységi követelményeket és a hőkezelési feltételeket.
- Adja meg a kritikus méreteket, geometriai tűréseket és felületi érdességeket.
- Ellenőrizze, hogy az összetevőknek meg kell-e felelniük a DME, a HASCO, a FUTABA vagy más kijelölt szabványnak.
- Ellenőrizze a csereszabatosságot a meglévő szerszámrészekkel és a tervezett cserealkatrészekkel.
- Egyezzen meg az ellenőrzési dokumentumokban, a csomagolásban, az azonosításban és a nyomon követhetőségi követelményekben.
- Tekintse át a szállítási ütemtervet a megmunkálással, hőkezeléssel, köszörüléssel és végső ellenőrzéssel kapcsolatban.
A beszállító által közzétett fröccsöntő alapinformációk a DME, a HASCO és a FUTABA kompatibilitására hivatkoznak. A vásárlóknak továbbra is meg kell határozniuk a kívánt szabványos sorozatot és méreteket. A „nemzetközi szabvány” kifejezés önmagában nem elegendő, mert a különböző rendszerek eltérő méreteket, illeszkedéseket és alkatrészkonvenciókat alkalmazhatnak. Műszaki beszerzési dokumentumainknak meg kell határozniuk a szabványt, az alkatrészszámot és az átdolgozást mindenhol, ahol cserélhetőségre van szükség.
Egyedi projektek esetén a Moldburger Mold Industry Co., Ltd. értékelhető a rajzok áttekintésére, a szükséges lemez- és alkatrészkonfiguráció elkészítésére, valamint a megfelelő minőségi információk biztosítására. Üzemi koordinációnknak a műszaki kérdések gyártás előtti megoldására kell összpontosítania, különösen, ha a megrendelés nem szabványos méreteket vagy cserealkatrészeket tartalmaz. A világos jóváhagyási folyamat segít megelőzni az elkerülhető revíziókat a megmunkálás megkezdése után.
Következtetés
A precíziós fröccsöntő öntőforma stabil formaalapra és szabványos alkatrészek összehangolt készletére támaszkodik. Szorítólemezek, üreg- és maglemezek, tartólemezek, távtartó blokkok és ejektorházak adják a szerkezeti alapot. Vezetőoszlopok, perselyek, kilökőcsapok, hüvelyek, visszatérő csapok, rögzítő gyűrűk, csonk perselyek és kopó alkatrészek támogatják a pontos mozgást és az alkatrész megbízható kioldását. Az anyagválasztás, a méretszabályozás, a gépkompatibilitás és az ellenőrzési jegyzőkönyvek határozzák meg, hogy ezek az alkatrészek a rendeltetésszerűen működnek-e együtt.
Moldburger Mold Industry Co., Ltd.formaalapú és szabványos komponens megoldásokat kínál közzétett anyagspecifikációkkal, megmunkálási erőforrásokkal és ellenőrző berendezésekkel. Ha új fröccsöntő szerszámot fejleszt vagy cserealkatrészeket szerez be, küldje el csapatunknak rajzait, anyagszükségleteit, gépadatait és várható gyártási feltételeit. Kérjen műszaki felülvizsgálatot és árajánlatot, hogy megtalálja a szerszámozási projektje számára megfelelő konfigurációt.
Gyakran Ismételt Kérdések
K: Mi a különbség a formaalap és a szabványos formaalkatrészek között?
V: A formaalap lemezek és tartóelemek szerkezeti összeállítása, amely az üreget, a magot, a vezetőrendszert és a kilökő mechanizmust tartja. A szabványos formaalkatrészek az összeállításon belülre vagy köré szerelt funkcionális részek, például vezetőoszlopok, vezetőperselyek, kilökőcsapok, kilökőhüvelyek, visszatérő csapok, rögzítőgyűrűk és kivezető perselyek. A formaalap szerkezeti alátámasztást biztosít, míg a szabványos alkatrészek szabályozzák az igazítást, a mozgást, a pozicionálást és az alkatrészleadást. Mindkettőt együtt kell megadni a megbízható penészműködés eléréséhez.
K: Melyik acélt használják általában precíziós fröccsöntő szerszámalapokhoz?
V: A P20 és 1.2311 előedzett acélt általában általános célú formaalaplemezekhez használják, mivel ezek a megmunkálhatóság és a mechanikai teljesítmény praktikus kombinációját kínálják. A pályázatnak megfelelően más fokozat is választható. Például a 4140 a szilárdsággal és a szívóssággal, a H13 a hőállósággal, a rozsdamentes acél korrózióállósággal, az S7 pedig az ütésállósággal társul. A végső választás során figyelembe kell venni a forma szerkezetét, a gyantát, az üzemi hőmérsékletet, a kopási feltételeket, a szükséges keménységet és a szállító anyagdokumentációját.
K: Miért fontosak a vezetőoszlopok és a perselyek a fröccsöntő forma pontosságában?
V: Vezetőoszlopok és perselyek szabályozzák a két formafél egymáshoz viszonyított helyzetét a forma nyitásakor és zárásakor. A megfelelően összeillesztett alkatrészek elősegítik, hogy az üreg és a mag a kívánt helyzetben találkozzanak, csökkentve a nem kívánt mozgást és védve az elválasztó felületeket. Átmérőjük, egyenességük, illeszkedésük, keménységük, felületi minőségük és kenési követelményeik mind befolyásolják a teljesítményt. A túlzott hézag hozzájárulhat az eltolódáshoz, míg a túl szoros illeszkedés súrlódást, horzsolást vagy rándulást okozhat ismételt működés során.
K: Hogyan kell kiválasztani a kilökőcsapokat egy műanyag fröccsöntő szerszámhoz?
V: A kilökőcsapokat az öntött alkatrész geometriája, falvastagsága, anyagzsugorodása, huzata és várható kilökési ellenállása alapján kell kiválasztani. Az érintkezési helyzetüknek el kell osztania a kioldó erőt anélkül, hogy látható nyomokat vagy résztorzulást okozna. A csap átmérőjét, hosszát, fejformáját, a hegy geometriáját, keménységét és a kilökőlemezen belüli illeszkedést a formarajz alapján kell ellenőrizni. A kilökőhüvelyek megfelelőbbek lehetnek a hengeres kiemelkedések vagy a magcsapok körül, ahol szükség van egy környező érintkezési felületre.
K: Milyen információkat kell megadniuk a vásárlóknak, amikor testreszabott formaalapot rendelnek?
V: A vásárlóknak meg kell adniuk a legfrissebb szerszám-összeállítási rajzot, a lemez méreteit, a gép modelljét, a kötőrúd távolságát, a lemez részleteit, a helygyűrűt és a rögzítési követelményeket, a kidobó interfészt, az üreg elrendezését, a gyanta típusát és a várható gyártási feltételeket. A megrendelésnek meg kell határoznia az anyagminőséget, a keménységet, a kritikus tűréseket, a felületi minőséget, az alkalmazandó szabványokat és a szükséges ellenőrzési dokumentumokat is. Ennek az információnak az ajánlattétel előtt történő megadása segít a gyártónak a kompatibilitás felmérésében, a speciális megmunkálási követelmények azonosításában, és csökkenti a méret- vagy összeszerelési problémák kockázatát.